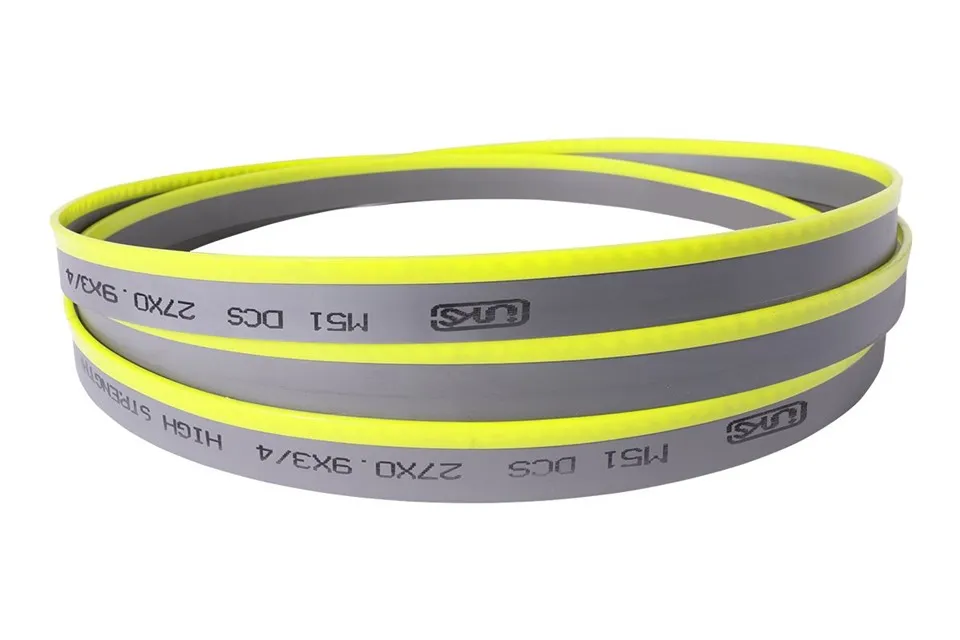
製品紹介
H 形鋼、I 形鋼、溝形鋼、角管、束ねたパイプなどの形鋼の切断には、機械的に厳しい課題が伴います。ソリッドバーとは異なり、構造用鋼のプロファイルは、歯が薄肉部分に出入りするときに極度の衝撃力を引き起こします。さらに、重いビームの内部の機械的応力により、切断溝がブレードを挟む原因となることがよくあります。
私たちの構造用鋼バンドソーブレードは、強化された歯の形状とハイセットのバリエーションを使用して特別に設計されており、歯の剥離を排除し、挟み込みによるバインドを軽減し、過酷な断続的な切削環境に対応します。

技術仕様
| パラメータ・仕様 | 標準 M42 プロファイル | 耐久性の高い M51 プロファイル |
| 対象アプリケーション | I ビーム、チャンネル、山形鋼、パイプ | 重量構造用鋼、厚肉バンドル |
| 歯先硬度 | 67 – 68.5 HRC | 68.5 – 69.5 HRC |
| 裏材 | 高級合金ばね鋼 (YS-2) | 高柔軟性疲労鋼 |
| 利用可能な幅 | 19mm, 27mm, 34mm, 41mm, 54mm, 67mm | 27mm, 34mm, 41mm, 54mm, 67mm |
| 厚さの範囲 | 0.90mm~1.60mm | 0.90mm~1.60mm |
| 人気のピッチオプション | 2/3 TPI、3/4 TPI、4/6 TPI、5/8 TPI | 1.4/2.0 TPI、2/3 TPI、3/4 TPI |
| 表面仕上げ | ブライト / ポリッシュ / ベイパーブラスト | ポリッシュゴールド / コーティングオプション |
| 供給形式 | 溶接ループセット / 100mコイル | 溶接ループセット / 100mコイル |
技術的特徴
1. 強化された歯形により断続的な負荷による剥離を防止
設計の仕組み: 標準的な M42 歯形状と比較して最大 35% 高いせん断抵抗を提供する、増加したガレット半径と強化された歯ネックを備えています。
なぜそれが重要なのか: 構造梁は、歯が開いた空隙や薄い側壁に入るときに高周波衝撃スパイクを引き起こします。各歯の強化された背面は、先端を折ることなく衝撃エネルギーを吸収します。
データサポート: 制御された動的せん断疲労試験では、この強化されたプロファイルは、単一の歯のせん断を発生させることなく、最大 1,800 N/mm² の突然のトルク衝撃に耐えました。
2. ハイクリアランスのツースセットによりブレードのバインドを解消
設計の仕組み: より広い左右ストレートのヘビーセットシーケンス (広いカーフクリアランス) と可変ピッチの組み合わせ (3/4 TPI や 4/6 TPI など) で設計されています。
なぜそれが重要なのか: 熱間圧延された構造用鋼は、顕著な残留応力を保持します。切断すると、材料が内側に縮んで標準刃を挟み込み、本体が折れたり機械が失速したりする原因になります。広いカーフにより十分なクリアランスが得られ、切断中にビームがずれてもスムーズに移動できます。
データサポート: 横方向の摩擦抵抗を 28% 低減し、安定したブレードの回転を維持し、強いクランプ圧力下での熱変形を防ぎます。
3. M42 / M51 歯先は 68 ~ 69 HRC まで硬化
設計の仕組み: 歯の先端は、8% のコバルト (M42) または 10% のコバルトと 10% のタングステン (M51) を含む高級高速度鋼を使用して電子ビーム溶接されており、柔軟なバネ鋼の裏当て合金 (YS-2 合金裏当て) と組み合わせられています。
なぜそれが重要なのか: 最大 600 度 (1,112 度 F) までの耐熱性を備え、急速な乾式または湿式の構造切断中に摩擦温度が上昇した場合でも、エッジの早期鈍化を防ぎます。
データサポート: 40+ 時間の連続構造プロファイル切断にわたってエッジの鋭さを維持し、切断面の精度は 0.08 mm (80 ミクロン) 以内です。
工場の生産能力
先進の自動機械とドイツの溶接技術
当社の工場は、ドイツの高エネルギー電子ビーム溶接ラインを利用して、HSS 歯のストリップを柔軟性の高い合金裏当て鋼に接着します。
接合ゾーンには 100% 超音波探傷 (UT) が行われ、歯のフライス加工前に溶接シームに沿って微小亀裂がゼロであることが保証されます。
コンピュータによる真空熱処理と焼き戻し
ブレードには、コンピュータによる正確な温度制御 (±1 度) による多段階の真空熱処理プロセスが施されます。
このプロセスにより、バッキング ストリップに強靱なマルテンサイト微細構造が生成され、バンドソー ホイールの周囲で連続的に屈曲する際の疲労破壊を防止しながら、1,600 MPa を超える降伏強度を達成します。
厳格なB2B品質検査とバッチトレーサビリティ
すべての生産バッチはサンプリングされ、ロックウェル硬度 (HRC) 試験、金属組織学的粒子検査、および自動化された 3D 光学式歯ピッチ チェックが行われます。
すべてのコイルまたは溶接ループには、レーザーで刻印された独自のバッチ追跡コードが付いており、未加工のスチールコイルから完成品まで完全な材料検証が可能です。
よくある質問
Q: 標準的な金属切断ブレードの代わりに、特殊な構造用鋼バンドソーブレードが必要なのはなぜですか?
A: 標準の金属ブレードは、切削力が一定に保たれる中実棒材用に設計されています。 H 形鋼やチューブなどの構造用鋼の形状を切断する場合、歯のかみ合いは常に変化し、内部応力により鋼が刃の内側に潰れることがよくあります。この特殊なブレードは、激しい衝撃荷重を吸収するための強化歯構造と、ブレードの挟み込みや早期破損を防ぐためのより広いセットクリアランスを使用しています。
Q: お客様は中空チューブと構造プロファイルに対してどの歯ピッチ (TPI) を選択する必要がありますか?
A: 歯の選択は、構造プロファイルの壁の厚さに依存します。
薄肉プロファイル (< 5mm): 5/8 TPI or 4/6 TPI to ensure at least 3 consecutive teeth remain engaged in the material wall at all times.
中プロファイル (5mm - 15mm): 最適な切りくずクリアランスと切削速度を実現する 3/4 TPI または 4/6 TPI。
Heavy beams and large bundles (>15mm): 2/3 TPI または 1.4/2.0 TPI で、歯溝を詰まらせることなく重い切りくず負荷に対応します。
Q: 卸売業者向けにどのような最小注文数量 (MOQ) と梱包形式を提供していますか?
A: B2B パートナー向けに柔軟な注文サイズをサポートしています。カスタム溶接ループの場合、最小注文は仕様ごとに 5 個から始まります。大量販売業者や研磨センター向けに、安全な木箱または防錆 VCI フィルム包装の強化段ボール輸出用箱に梱包された 50 メートルまたは 100 メートルのコイル ロールを供給します。
Q: Sipu は、大型コンテナ輸送全体で一貫した品質をどのように保証していますか?
A: すべての未加工合金ストリップと高速度鋼線は、製造前に化学分光分析を受けます。製造中に、インライン光学カメラが歯の寸法を監視し、10 メートルごとに幅を設定します。最終製品は、引張試験、溶接疲労チェック、硬度検証を受けます。テストレポートとバッチコンプライアンス証明書は、卸売出荷ごとに提供されます。
Q: Sipu はプライベートラベル、カスタムブランディング、OEM の歯の形状調整を提供できますか?
A: はい。当社は、ブランド ロゴのカスタム レーザー マーキング、カスタムの歯の色の仕上げ、個別のパッケージ アートワーク、地域市場の需要に合わせたカスタムの歯のピッチ構成など、完全な OEM およびプライベート ラベル サービスを提供します。
人気ラベル: 構造用鋼バンドソー ブレード、中国構造用鋼バンドソー ブレード メーカー、サプライヤー、工場, 硬化鋼製バンドソーブレード, HSSバンドソー, チタン用金属切断バンドソーブレード, スキップトゥース金属バンドソーブレード, タングステン製バンドソーブレード, 可変歯ピッチ金属バンドソーブレード